

„Не{0}}несъответстващата грапавост на повърхността на фиксиращата гайка на шпиндела причинява ли прекомерна точност на биене на шпиндела?“ „Изборът на неправилни параметри на грапавостта води ли до ускорено износване на фиксиращата гайка и чести смени, водещи до значителни загуби?“ "Неясните стандарти за различни работни условия водят до сляпа машинна обработка и бракуване на продукта?" Като инженер, специализиран в прецизна механична трансмисия от 12 години, подобни въпроси относно грапавостта на повърхността на контрагайката на шпиндела са изключително чести. Основните проблеми често произтичат от недостатъчно разбиране на критичното въздействие на грапавостта на повърхността, неясни стандарти за различни работни условия, не-стандартизирани методи за изпитване или пренебрегване на синергичното съвпадение на грапавостта с други параметри. Като компонент за закрепване на сърцевината в прецизни металорежещи машини и обработващи центри, заключващата гайка на шпиндела играе критична роля за закрепването на лагера на шпиндела и осигуряването на точност на позициониране на валовата система. Неговата грапавост на повърхността директно определя надеждността на заключване, прецизността на пасване и експлоатационния живот. На практика определянето на грапавостта на повърхността на фиксиращата гайка на шпиндела не е просто въпрос на „колкото по-точно, толкова по-добре“. Това изисква систематичен подход на "прецизно съвпадение + научен контрол", съобразен с оперативните изисквания и методите на чифтосване. Днес ще ви преведем през рамка от осем-стъпки за цялостен анализ на грапавостта на повърхността на заключващата гайка на шпиндела-от основните дефиниции до практическото внедряване-, за да можете да разберете „какво да изберете, защо да го изберете и как да го гарантирате“.
Стъпка 1: 8-стъпков практически анализ наЗаключване на шпинделаГрапавост на повърхността на гайката
Дефинирайте основните понятия-Първо схванете основното значение на „грапавост на повърхността“
За да се определи точно грапавостта на повърхността на фиксираща гайка на шпиндела, първо трябва да се изяснят основните концепции, характерните параметри и ключовите влияещи фактори, за да се избегнат грешки при избора, причинени от погрешни схващания:
Грапавостта на повърхността на фиксиращите гайки на шпиндела се отнася до неравномерността на микро-профила на тяхната работна повърхност, служейки като основен показател за оценка на качеството на обработка на повърхността. Неговият първичен характерен параметър е Ra-средната аритметична стойност на абсолютните стойности на отклонение на профила в рамките на дължина на вземане на проби, измерена в μm. По-ниската стойност на Ra показва по-гладка повърхност, докато по-високата стойност на Ra означава по-грапава повърхност.
Параметри на основните характеристики на индустрията:
- Ra (Средна аритметична грапавост):Най-често използваният параметър, приложим за проверка на свързващи повърхности и резбови повърхности на фиксиращи гайки на шпиндела. Той директно отразява плоскостта на повърхността.
- Rz (Максимална грапавост на височината):Допълнителен параметър, показващ максималната разлика между пиковете на повърхността и падините. Използва се за допълнителна проверка при силно-натоварване или условия на удар, за да се гарантира, че няма остри издатини.
- Основни изисквания за корелация:Грапавостта на повърхността на фиксиращите гайки на шпиндела трябва да съответства на точността на размерите и геометричните допуски. Например, стойността Ra на съединителните повърхности за прецизни гайки от клас H6 трябва да бъде по-малка или равна на 0,8 μm, за да се гарантира точността на пасване.
Стъпка 2: Стандарти за адаптиране на грапавостта на повърхността за различни работни условия-Прецизното съвпадение е ключово
Няма универсален стандарт за грапавостта на повърхността на заключващата гайка на шпиндела. Той трябва да бъде точно съгласуван въз основа на типа оборудване, работното натоварване и изискванията за точност. Сляпото преследване на висока прецизност увеличава разходите за обработка, докато недостатъчната прецизност води до неизправност. По-долу са съответстващите стандарти и обосновка за четири типични работни условия:
- Корозивна/влажна среда:
- Основни изисквания:Устойчивост на корозия, свойства против -разхлабване, пригодност за влажна/корозивна среда;
- Стандарти за съвместимост:Контактна повърхност Ra По-малка или равна на 0,8 μm, повърхност на захващане на резбата Ra По-малка или равна на 0,8 μm, съчетана с анти{2}}корозионно покритие;
- Основа за избор:Гладките повърхности намаляват адхезията на корозивни среди, намалявайки риска от ръжда; В комбинация с анти{0}}корозионни покрития допълнително повишава устойчивостта на корозия.

Стъпка 3: Координирано съпоставяне на грапавостта на повърхността с други параметри-Избягване на клопки при оптимизиране на един-параметър
Ефективността на контрагайките на шпиндела разчита на координация на много-параметри. Грапавостта на повърхността трябва точно да съответства на точността на размерите, геометричните допуски и свойствата на материала. В противен случай „съответствието на един-параметър може да доведе до цялостна грешка в производителността“:
- Съвпадение с точност на размерите:
- Размери с висока-прецизност:Изисква ниска грапавост, за да се осигури стабилна стабилност на хлабината;
- Стандартни-прецизни размери:Средна грапавост (Ra=1.6μm) е достатъчна. Прекомерният стремеж към ниска грапавост увеличава разходите за обработка без повишаване на производителността.
- Съвпадение с геометрични допуски:
- Високи изисквания за плоскост за свързващи се повърхности:Изисква грапавост Ra По-малка или равна на 0,8 μm; в противен случай точността на плоскостта се компрометира от повърхностни микро-пикове и падини.
- Високи изисквания за коаксиалност за нишки:Изисква Ra По-малка или равна на 0,8 μm грапавост на резбата, за да се предотврати повишено отклонение на коаксиалността поради износване на резбата.
Стъпка 4: Методи за проверка на грапавостта на повърхността и избор на инструмент-Осигуряване на точни и надеждни резултати
Прецизната проверка е от решаващо значение за осигуряване на съответствие на грапавостта на повърхността. Изберете подходящи методи и инструменти въз основа на сценарии за проверка и изисквания за точност, за да предотвратите погрешни преценки поради грешки в измерването:
- Основни методи за проверка:
- Проверка-базирана на контакт:
- Инструменти:Тестер за грапавост (точност по-голяма или равна на 0,001 μm);
- Процедура:Изберете 3 равномерно разпределени точки на измерване. Дължината на пробата следва стандартите.
- Принципи за избор на инструмент:
- Прецизна проверка:Използвайте измерватели на грапавостта на контакта, за да осигурите точност;
- Инспекция на масовото производство:Използвайте лазерни измерватели на грапавостта, за да балансирате ефективността и прецизността;
- На-проверка за поддръжка на сайта:Използвайте референтни блокове за бързо идентифициране на значителни отклонения.
Стъпка 5: Фактори на основна обработка, влияещи върху грапавостта на повърхността-Осигуряване на качество при източника
Грапавостта на повърхността на фиксиращите гайки на шпиндела се определя от процесите на обработка. Основните фактори в етапите на обработка трябва да бъдат прецизно контролирани, за да се предотврати грапавостта да превишава допустимите отклонения поради дефекти при обработката:
- Фактори на обработка на смилане:
- Избор на шлифовъчно колело:Фино{0}}зърнестите колела постигат ниска грапавост, докато грубо{1}}зърнестите колела са подходящи за обработка с Ra По-голям или равен на 1,6 μm. Колелата изискват редовно третиране, за да се предотврати грапавостта на повърхността, причинена от затъпяването на колелата.
- Параметри на смилане:Ниските скорости на шлайфане и минималното отстраняване на материала (0,01–0,02 mm) намаляват грапавостта. Едновременно с това контролирайте температурата на смилане (По-малка или равна на 150 градуса), за да предотвратите термична деформация, причиняваща повърхностни микро-дефекти.
Стъпка 6: Опасности и методи за отстраняване на неизправности при прекомерна грапавост на повърхността-Навременно смекчаване на рисковете от неизправност
Прекомерната грапавост на повърхността директно причинява неизправност на заключващата гайка на шпиндела, предизвиквайки каскадни неизправности. Прецизното идентифициране на опасностите и анализът на първопричината са от съществено значение:
- Основни опасности:
- Разхлабване на заключване:Прекомерно високите стойности на Ra върху свързващите повърхности намаляват контактната площ, причинявайки концентрация на напрежение, което ускорява намаляването на въртящия момент и хлабината на шпиндела.
- Прекомерно износване:Високата грапавост ускорява износването на микроскопични върхове и вдлъбнатини, увеличавайки хлабината и съкращавайки експлоатационния живот. Ядките с Ra=1.6μm издържат два пъти по-дълго от тези с Ra=3.2μm.
- Трудност на сглобяването:Прекалено ниската грапавост създава силна адхезия между съчетаващите се повърхности, причинявайки "заклещване" по време на монтажа и увеличавайки разходите за обработка с над 30%.
- Не-методи за разследване на съответствие:
Повторен{0}}тест за потвърждение:Повторно-измерване с помощта на калибриран тестер за грапавост, за да елиминирате грешките в инструментите; едновременно проверявайте условията за тестване, за да предотвратите влиянието на околната среда върху резултатите.
Проследяване обратно до производството:Ако тестването потвърди не{0}}съответствие, прегледайте процесите на обработка-проверете износването на инструмента, проверете параметрите на рязане/шлайфане и осигурете обработка на шлифовъчния диск;
Оценете въздействието на използването:Незначителни отклонения в не{0}}критични приложения може да позволят използване в по-ниска версия; сериозните отклонения изискват бракуване, за да се предотвратят неуспехи след-инсталацията.
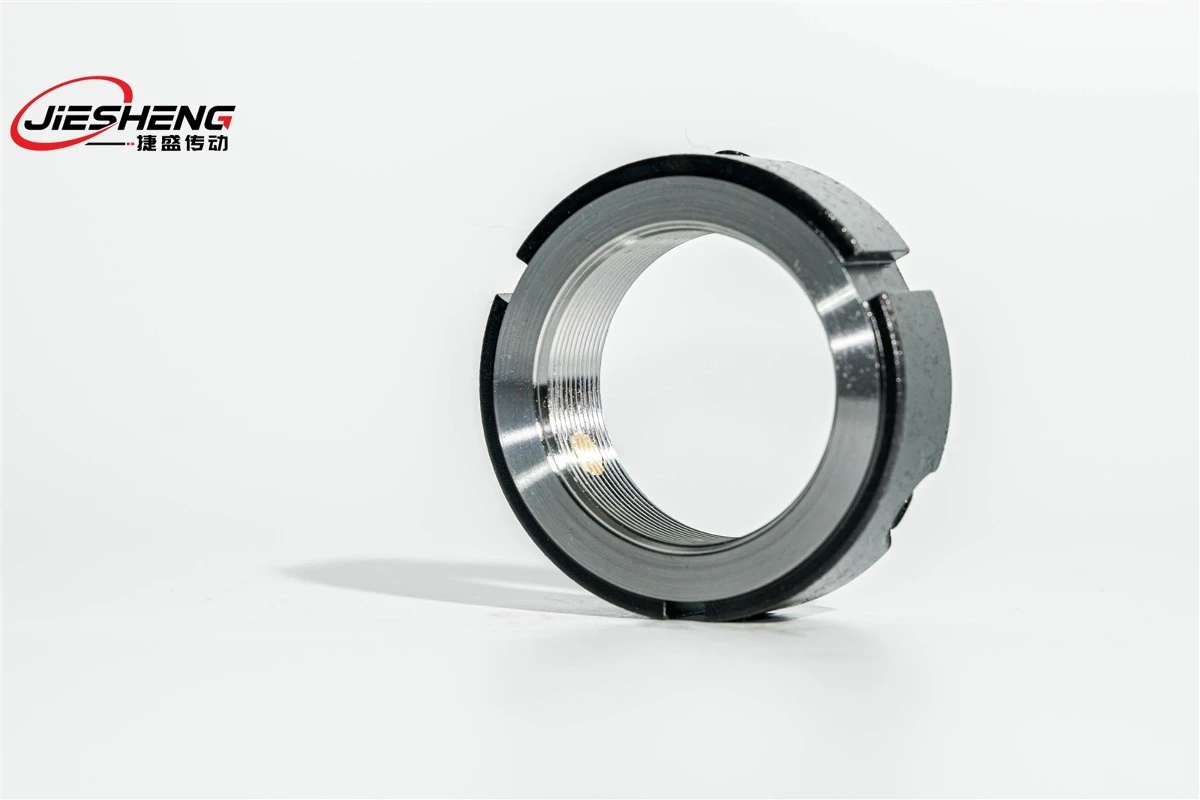
Стъпка 7: Контрол на качеството и сертифициране на грапавостта на повърхността-Осигуряване на последователност в масовото производство
По време на масовото производство, установете стабилен механизъм за контрол на качеството, за да гарантирате постоянна грапавост на повърхността на заключващите гайки на шпиндела и да предотвратите партидни несъответствия:
- Контрол на процеса:
- Първо-проверка на парче:Преди всяка партида обработвайте 3 първи-мостри от парчета и провеждайте цялостни тестове за грапавост на повърхността. Пристъпете към масово производство само след преминаване на инспекция.
- Стандартни доклади за сертифициране и инспекции:
- Стандарти за съответствие: Местното производство трябва да отговаря на GB/T 1031-2009 „Повърхностна структура - Параметри на профила – Част 1:Терминология, дефиниции и параметри"; експортните продукти трябва да отговарят на международните стандарти ISO 4287:1997.
- Доклади от инспекция:За партидни доставки предоставете доклади от инспекции от-оторитетни институции на трети страни или вътрешни корпоративни лаборатории, указващи стойности на Ra, Rz и методи за изпитване, за да се гарантира проследимостта на продукта.
Стъпка 8: Стратегия за оптимизиране на разходите за грапавост на повърхността-Балансиране на ефективността и разходите
По-висока точност на обработка на грапавостта на повърхността зазаключване на шпинделаядки увеличава разходите. Оптимизирайте разходите, като същевременно гарантирате ефективност, за да избегнете прекомерни инвестиции:
- Изберете спецификации въз основа на изискванията, отхвърляйки „излишна точност“:
- Стандартни условия:Изберете Ra=1.6μm, намалявайки разходите за обработка с 20%-30% в сравнение с Ra=0.8μm, като същевременно отговаряте напълно на изискванията за употреба;
- Условия за точност:Точно изберете Ra=0.4-0.8μm; избягвайте преследването на Ra=0.2μm (50% увеличение на разходите с незначително подобрение на производителността).
- Оптимизирайте процесите на обработка, за да намалите разходите:
- За масово производство използвайте комбиниран процес „шлайфане + полиране“ (вместо чисто полиране), за да постигнете Ra=0.4μm, като същевременно намалите времето за обработка с 30%;
- Изберете високо-ефективно машинно оборудване, за да подобрите ефективността на обработката и да намалите единичните производствени разходи.
Заключение: Прецизно съвпадение + съвместен контрол Укрепване на производителността на заключващата гайка на шпиндела
В обобщение, няма универсален стандарт за грапавостта на повърхността на заключващата гайка на шпиндела. Основната логика е: „Работни условия → Прецизно съвпадащи параметри → Съвместно много-параметрично подравняване → Научен инспекционен контрол → Балансиране на производителност и цена.“ По същество това включва осигуряване на надеждност на заключване, точност на пасване и експлоатационен живот чрез рационален дизайн на грапавостта на повърхността. Често срещаните клопки в повечето предприятия включват: „сляпо преследване на висока прецизност, което води до загуба на разходи“, „пренебрегване на много-параметрична координация, причиняваща повреда в производителността“ и „не-стандартна инспекция, водеща до инсталиране на не-съответстващи части“, което в крайна сметка компрометира оперативната стабилност на оборудването.
Ако срещнете проблеми по време на избора или проверката на грапавостта на повърхността на фиксиращата гайка на шпиндела, следвайте следната последователност: „Първо изяснете работните условия → Определете подходящия диапазон на грапавостта → Проверете координацията на много-параметри → Потвърдете чрез стандартизирана проверка“:За разхлабване първо проверете дали стойността на Ra на свързващата повърхност е твърде висока. За трудности при сглобяването първо проверете дали грапавостта е твърде ниска. За прецизно отклонение първо проверете съвместимостта между грапавостта и точността на размерите.Запомнете:Грапавостта на повърхността на фиксиращата гайка на шпиндела е критичен детайл, осигуряващ стабилна работа на шпинделната система. Само чрез прецизно съвпадение и научно управление може неговата закрепваща функция да бъде напълно реализирана, поставяйки солидна основа за ефективна работа на оборудването.
Свържете се с нас
📧 Имейл:lsjiesheng@gmail.com
🌐 Официален сайт:https://www.automation-js.com/


