

Как да осигурим правилна хлабина в сферичните винтове?
„Защо новомонтираният сферичен винт показва забележим „люфт“ по време на работа?“ „Размерите на машинния инструмент постоянно се отклоняват по време на обработка-може ли това да е прекомерна хлабина на сферичния винт?“ Като инженер с 8-годишен задълбочен опит в технологията на сферичните винтове, получавам такива запитвания всеки ден. Един клиент е имал над 15% брак на прецизно шлифовани части поради неконтролирана луфт. Днес, следвайки логиката „от изискванията към внедряването“ и използвайки рамката от 8 стъпки от „Структура на член I“, ще ви насоча през изчерпателен метод за осигуряване на правилна хлабина на сферичния винт. Това ще ви помогне прецизно да контролирате хлабината, избягвайки двойни загуби в точността и продължителността на живота.

Стъпка 1: Практическо ръководство в 8 стъпки за осигуряване на правилна хлабина на сферичния винт
Дефинирайте „Основни изисквания за контрол на освобождаването“ - Разберете „Защо контролът на освобождаването има значение“, преди да си поставите цели
Преди да осигурите хлабина на сферичния винт, ясно определете основните изисквания въз основа на приложението на оборудването. Изискванията за освобождаване варират драстично в различните сценарии; сляпото преследване на „нулево разрешение“ или игнорирането на разрешението водят до проблеми:
Сценарий 1: Оборудване за прецизно позициониране
Основно изискване:„Контрол на хлабината на микрон{0}}ниво, обикновено изискващ по-малко от или равно на 0,005 mm (някое- оборудване от висок клас изисква по-малко от или равно на 0,002 mm). Луфтът, надвишаващ 0,01 mm, причинява грешки при позициониране на пластини и отклонения в размерите на машинно обработените части. Във фабрика за полупроводници сферичен винт за трансфер на пластини с 0,008 mm хлабина причини несъответствие между пластини и литографски лещи, намалявайки добива с 8%. След регулиране на хлабината до 0,003 mm, добивът се възстановява до 99%.
Сценарий 2:-Трансмисионно оборудване с общо предназначение (напр. автоматизирани конвейерни линии, повдигащи платформи)
Основни изисквания:"Стабилно предаване + ниска цена." Толерансът на хлабината може да бъде намален до 0,01-0,05 mm. Прекалено строгият контрол върху освобождаването увеличава разходите за доставка и поддръжка.
Сценарий 3: Тежко{1}}ударно оборудване
Основните изисквания са "устойчивост на удар + стабилна хлабина." След това задайте цели въз основа на принципа „просвет По-малък или равен на 1/3 от точността на позициониране“, за да избегнете ненужни инвестиции с висока-прецизност.
Стъпка 2: Оценете „Влиянието на свойствата на материала върху клирънса“ - Изберете правилно материали, за да контролирате клирънса при източника.
Свойствата на компонентите на сферичния винт (винтов вал, гайка, топки) пряко влияят върху стабилността на хлабината. Термичното разширение/свиване и износването причиняват вариации на хлабината, което изисква целенасочен избор:
Материал на винтовия вал:Устойчивостта на деформация е критична.
Дайте приоритет на SUJ2 (високо-въглеродна стомана, съдържаща хром) или SCM440 (легирана структурна стомана), обработени със закаляване и темпериране (твърдост HRC 28-32) и повърхностно закаляване (твърдост HRC 58-62). Техният коефициент на топлинно разширение По-малък или равен на 11 × 10⁻⁶/градус минимизира колебанията на обратната реакция, причинени от температурни промени. Обикновената въглеродна стомана показва коефициент на термично разширение от 13×10⁻⁶/градус. Оловният винт с дължина 1 m претърпява промяна на хлабината от 0,013 mm при промяна на температурата от 10 градуса - което далеч надхвърля изискванията за прецизно оборудване. При идентични условия SUJ2 демонстрира само 0,011 mm промяна на хлабината, осигурявайки превъзходна стабилност.
Материал на гайката: Устойчивостта на износване + съвместимостта е ключова
Изберете медни сплави за прецизни приложения и алуминиеви сплави за обща употреба. Избягвайте пластмасови гайки (лоша устойчивост на износване; износването след 1000 часа работа увеличава хлабината с над 0,02 mm).
Материал на топката: Съответствие на твърдостта предотвратява износването
Сферите трябва да съответстват на твърдостта на вала на водещия винт, за да се предотврати едностранно-износване, причинено от прекомерни разлики в твърдостта. Използването на топки HRC50 с винтове HRC60 води до износване на топката от 0,008 mm и увеличение на хлабината от 0,016 mm след 3000 часа. При съответстваща твърдост, износването е само 0,002 mm и промяната на хлабината е по-малка или равна на 0,004 mm.
Стъпка 3: Съпоставяне на „параметрите на размерите и съотношението на хлабините“ - Избирането на правилните спецификации предотвратява отклонение в хлабините
Размерните параметри насферични винтове(олово, номинален диаметър, диаметър на топката) са пряко свързани с хлабината. Неправилният избор може да доведе до превишаване на спецификациите от първоначалния клиренс, което изисква прецизно съответствие:
Олово: По-малките изводи улесняват по-добрия контрол на хлабината
По-малък повод означава повече нишки на единица дължина, което позволява по-висока точност на регулиране на хлабината (до 0,001 mm). По-големият проводник увеличава трудностите при регулиране и обикновено е подходящ за общи трансмисионни приложения.
Номинален диаметър: По-големите диаметри предлагат по-голяма стабилност
По-големият номинален диаметър подобрява твърдостта на винта, намалява деформацията при натоварване и минимизира флуктуацията на хлабината.
Диаметър на топката: съпоставете жлеба на резбата, за да намалите луфтовете
Диаметърът на топката трябва да съответства на "номиналния диаметър и изпреварване" на жлеба на резбата на водещия винт. Прекомерната хлабина (поради по-малките сачми) води до надвишаване на спецификациите от първоначалния хлабина, докато недостатъчната луфт (поради по-големи сачми) увеличава работното съпротивление.
Формула за оразмеряване:Изчислете минималния номинален диаметър, като използвате „Натоварване=номинален диаметър² × 5“ (емпирична формула, единици: kN/mm²). Определете изхода като „Олово=Точност на позициониране × 10“, за да гарантирате, че изискванията за размерите и хлабината са изпълнени.
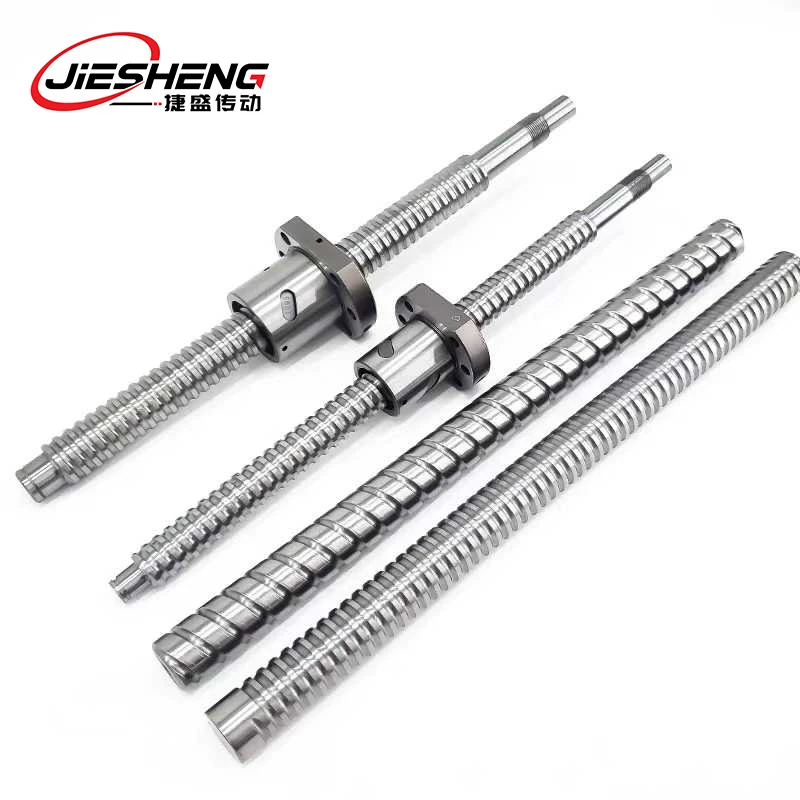
Стъпка 4: Оценете „Качеството на повърхността и влиянието на прецизността върху клирънса“ - Точността гарантира точност на клирънса
Прецизността на обработката (точност на резбата, кръглост, коаксиалност) и качеството на повърхността (грапавост, покритие) насферични винтоведиректно определя първоначалното разрешение. Недостатъчната прецизност води до неконтролиран просвет:
Точност на резбата: Степента C5 е прагът на прецизност
Класовете на точност на резбата следват GB/T 17587.1 (C1-C10). Прецизните приложения изискват клас C3 или по-висок (толеранс на резба По-малък или равен на 0,003 mm), докато общите приложения използват степени C5-C7 (толеранс По-малък или равен на 0,01 mm). Винтовете от клас C10 имат толеранс на резбата, достигащ 0,05 mm, което води до първоначална хлабина над 0,03 mm - неподходящо за позициониране на оборудване.
Стъпка 5: Проверете „Ефектите на инсталирането върху хлабината“ - Правилната инсталация гарантира стабилна хлабина
80% от проблемите с хлабините на сферичните винтове произтичат от неправилен монтаж, включително неправилно центриране, неправилно предварително натоварване и разхлабени крепежни елементи. Спазвайте стриктно спецификациите за монтаж:
Подравняване на инсталацията:Стриктно контролирайте радиалните/ъгловите отклонения.
Регулиране на предварително натоварване:Задайте сила на предварително натоварване, както е необходимо.
Предварителното натоварване е основният метод за контролиране на хлабината.
Обичайните техники за предварително натоварване включват „Предварително натоварване на подложка с двойна гайка“, „Предварително натоварване на резба с двойна гайка“ и „Предварително натоварване на преместване на водеща гайка“:
Предварително натоварване на подложката:Регулира предварителното натоварване чрез добавяне или премахване на дебелината на подложката, подходящо за прецизни приложения (точност на предварителното натоварване до 50N).
Предварително зареждане на нишка:Регулира предварителното натоварване чрез завъртане на гайката, подходящо за общи приложения (точност на предварителното натоварване ±100N). Лесна работа, но малко по-ниска стабилност.
Променливо предварително натоварване на проводника:Разполага с вътрешен променлив водещ механизъм в една гайка, елиминирайки допълнителни настройки. Идеален за сценарии-с ограничено пространство, но носи по-високи разходи.
Погрешни схващания относно предварителното зареждане:Предварителното натоварване не винаги е по-добро, когато е по-високо. Обикновено трябва да се настрои на 10%-20% от номиналното динамично натоварване. Прекомерното предварително натоварване увеличава устойчивостта на триене, което води до повишаване на температурата на винта с 5-10 градуса, което всъщност ускорява износването.
Предотвратяване на разхлабване: Приложете ефективни мерки против{0}}разхлабване
Закрепващите винтове за корпусите на лагерите и гнездата на гайките трябва да бъдат снабдени с шайби против -разхлабване или покрити с лепило за конци, за да се предотврати разхлабване,-предизвикано от вибрации и увеличен луфт по време на работа.
Стъпка 6: Адаптиране към „Въздействие върху околната среда върху разчистването“ - Ефективният контрол върху околната среда предотвратява отклонението на разчистването.
Фактори на околната среда като температура, влажност и прах ускоряват износването на винта, причиняват деформация на материала и влияят на хлабината. Целенасочената защита е от съществено значение:
Контрол на температурата:Избягвайте прекомерни температурни разлики.
Защита от прах: Предотвратете проникването на замърсители
В прашна среда монтирайте капаци против прах или изберете гайки с уплътнителни пръстени, за да предотвратите навлизането на прах във вътрешността на гайката и износването на топките и повърхностите на резбата.
Стъпка 7: Проверете „Гаранция за качество и сертификат за освобождаване“ - Изберете съвместими продукти за осигуряване на разрешение
Некачественисферични винтовене предлага гаранция за прецизност на клирънса и може дори да съдържа „неправилно представени спецификации“. Квалифицираните продукти трябва да бъдат избрани чрез проверка на качеството и сертифициране:
Доклади за проверка на качеството: Ключовите показатели трябва да отговарят на стандартите
Реномираните производители трябва да предоставят:
- „Доклад от теста за хлабина“ (действителни измервания на аксиална/радиална хлабина)
- „Отчет за степента на точност“ (допуск на нишка, закръгленост, концентричност)
- „Доклад от теста през целия живот“ (крива на промяна на хлабината при номинално натоварване)
Вземане на партидни проби: Избягвайте неуспехите на партидите
За покупки на едро, провеждайте инспекции за вземане на проби с честота 5%-10%, като се фокусирате върху хлабината, точността на резбата и грапавостта на повърхността. Отхвърлете цялата партида, ако някой от критериите е неуспешен.
Пример:Фабрика закупи 100 винта, взе проби от 10 и намери 2 с прекомерна хлабина-незабавно ги върна, за да предотврати загуби. Ако бяха използвани без проверка, биха възникнали последващи проблеми с точността на оборудването.

Стъпка 8: Управлявайте „разходите за коригиране на обратната реакция“ - Инвестирайте прецизно, избягвайте разточителното харчене
Разходите за контрол на хлабината произтичат от „доставяне, инсталиране и поддръжка“. Сляпото преследване на висока прецизност може да удвои разходите; оптимизирайте въз основа на действителните нужди:
Разходи за инсталиране: Опростете операциите, за да намалите труда.
Изборът на метод за предварително зареждане оказва влияние върху разходите за инсталиране:Предварителното затягане на резбата с двойна{0}}гайка (10 минути/парче ръчно регулиране) спестява 66% работно време в сравнение с предварителното затягане на подложки (изисква смилане на подложки, 30 минути/парче), което го прави подходящо за сценарии за партиден монтаж.
Изборът на инструменти също изисква оптимизация:Обикновените фабрики не трябва да купуват лазерни интерферометри, струващи над ¥100 000. Първоначално използвайте циферблатни индикатори (точност 0,001 mm, единична цена ¥500) за основна проверка. Постепенно надграждайте оборудването с увеличаване на изискванията за прецизност, като избягвате прекомерни първоначални инвестиции.
Заключение: Контрол на хлабината на сферичния винт - „Прецизност-Изисквания за съвпадение, точност на балансиране и цена“
Осигуряването на правилна хлабина на сферичния винт зависи не от преследването на „най-малкия възможен“, а от „съвпадение-въз основа на нуждите“:
- Оборудването за прецизно позициониране изисква микрон-просвет на нивото (По-малко или равно на 0,005 mm), постигнато чрез степен на точност C5-, материал SUJ2 и предварително натоварване на подложката; Стандартното трансмисионно оборудване може да понесе празнини от 0,01-0,05 mm, като използва класове C5-C7, гайки от алуминиева сплав и предварително натоварване на резбата за намаляване на разходите; Тежкотоварното ударно оборудване изисква минимална хлабина (0,005-0,01 mm), постигната чрез винтове с голям диаметър и материали от неръждаема стомана за абсорбиране на удари.
Свържете се с нас
📞 Телефон:+86-8613116375959
📧 Имейл:741097243@qq.com
🌐 Официален сайт:https://www.automation-js.com/


