

Разбиране на причините за корозия
Същността на корозията на синхронното колело е електрохимичната реакция между метал и околна среда, следните фактори ще ускорят процеса .
Влага на проникване:Контактът с влага с тялото на металното колело ще образува електролитен слой, подтиквайки ръждата на металното окисляване, особено в ангажираността на зъбната повърхност е лесно да се причини корозия поради агрегация на конденза .
Ерозия на химическа среда:Контакт с смазочни материали, режещи течности, кисели и алкални газове или солен спрей, металната повърхностна пасивация е унищожен, като синхронно колело на алуминиева сплав в кисела среда, предразположена към междугрануларна корозия .
Колебания на температурата и влажността:Средата с висока температура и висока влажност ще ускори скоростта на корозия, когато синхронното колело при горещи и студени редуващи се работни условия, повърхността е лесна за образуване на кондензация, влошава електрохимичната корозия .
Механични щети:Износване на повърхността на зъбите, драскотини за инсталиране или вдлъбнатини на удара ще разкрият основния метал, загубата на защитна защита на повърхностния слой, образуването на начална точка на корозия .
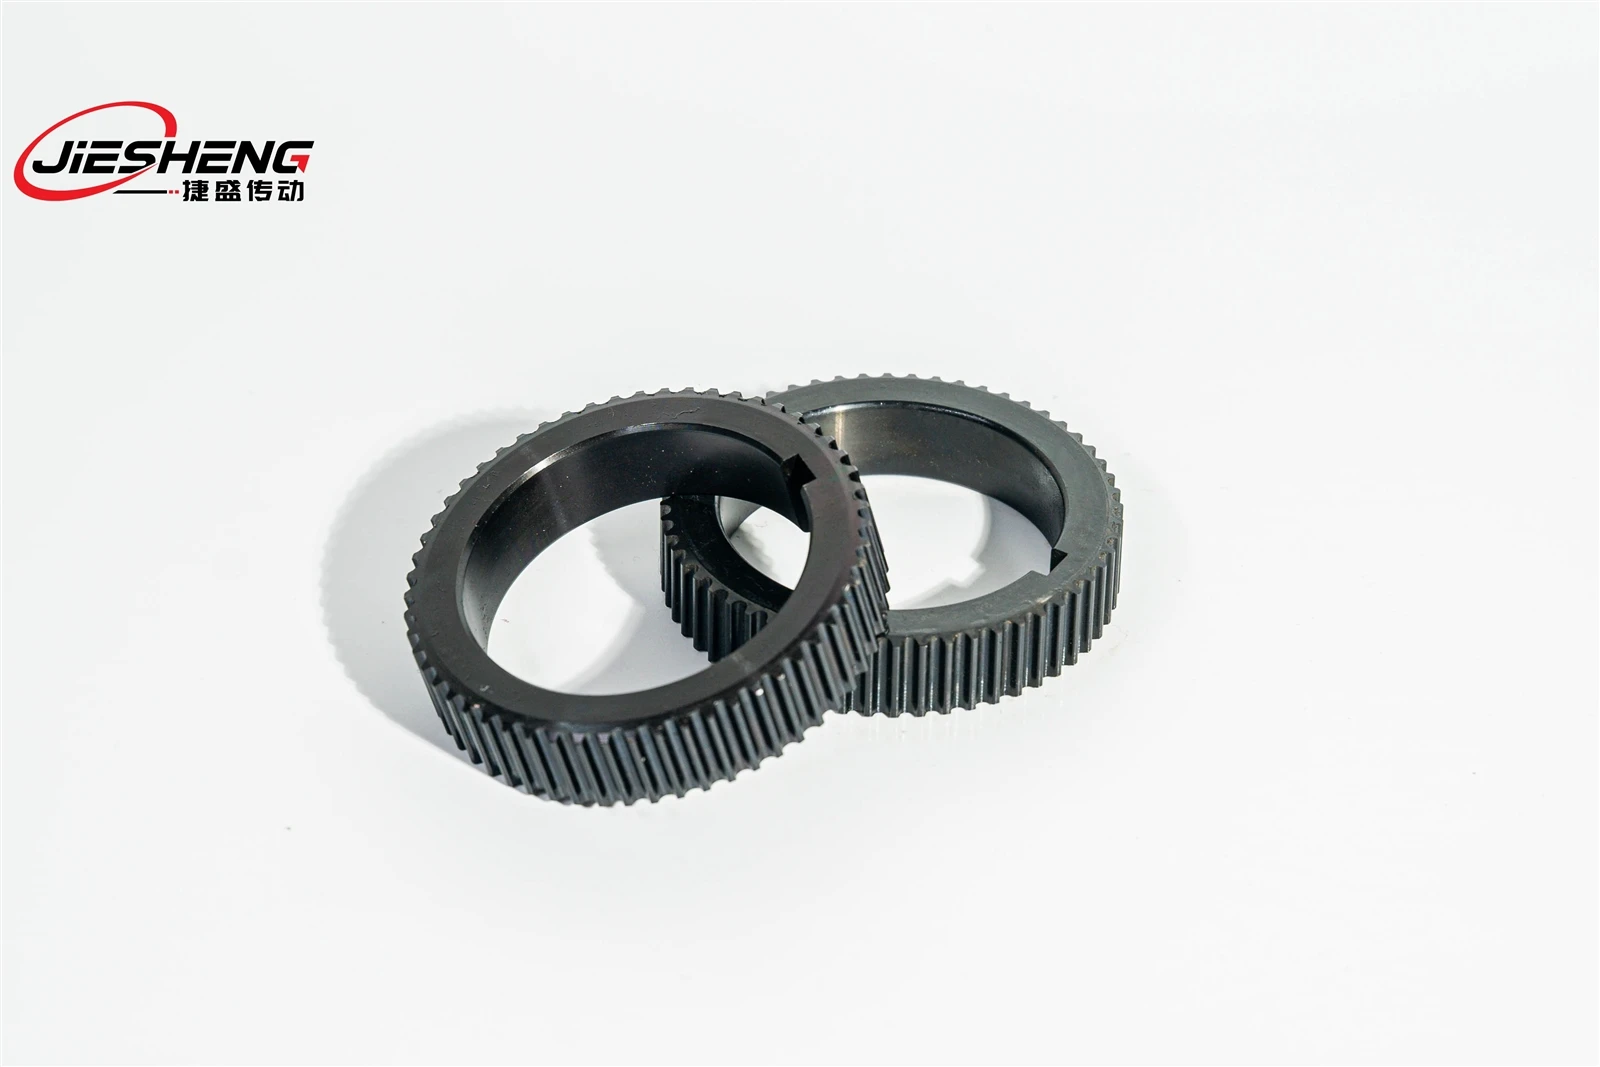
Целеви превантивни мерки
Първо, стратегия за избор на материали
Синхронно колело от неръждаема стомана
Изберете 304/316 Материал от неръждаема стомана, съставът му на хром-никел може да образува плътен пасивационен филм, устойчивостта на корозия е по-добра от обикновената въглеродна стомана . Например 316 Тест за неръждаема стомана може да достигне 1000 часа без корозия .}}
Подходящ е за хранителни машини, медицинско оборудване и други сцени, които изискват висока хигиена и устойчивост на корозия .
Алуминиева сплав + обработка на повърхността
Използването на 6061- T6 или 7075 субстрат с алуминиева сплав с твърд анодизиран завършек (дебелина на филма, по -голям или равен на 25 μm), засилва устойчивостта на солен спрей (по -голяма или равна на 500 часа), като същевременно поддържа лекото предимство .
Често използвани в автоматизирани производствени линии и автомобилни задвижващи системи на двигателя .
Инженерно пластмасово синхронно колело
Приемайки полимерни материали като найлон (PA66) и полиоксиметилен (POM), те са естествено устойчиви на киселина и алкали, влага и не изискват повърхностна обработка ., например, найлоновите джанти все още могат да работят стабилно в химическа среда с рН 4-10.
Подходящ е за оборудване за полупроводници, текстилни машини и други корозионни сценарии .
Второ, процес на защита на повърхността
Защита за покритие
Цинково покритие (Zn):Цинк покритие върху повърхността на синхронното колело от въглеродна стомана, цинк като жертвен аноден приоритет корозия, защита на основен метал . синьо-бял цинк е подходящ за вътрешна среда, а цветният цинк има по-силна корозионна устойчивост (неутрален солен спрей, по-голям или равен на 72 часа) .
Хромиране (CR):Твърдостта на слоя за хром на плаване достига до HV 900+, който е както абразия, така и устойчив на корозия и може да се използва за синхронни колела с тежко натоварване (E . g ., системи за задвижване на машината за инжектиране)), за да се корасира коренната повърхност на зъбната повърхност.
Химическа пасивация и покритие
Пасивация от неръждаема стомана:Премахва свободното желязо от повърхността чрез разтвор на азотна киселина, за да образува богат на хром оксиден слой, подобрявайки устойчивостта на корозия с повече от 30%.
Dacromet покритие: Покритието на цинковия хромат няма водородно разпадане, устойчивост на солен спрей (по -голямо или равно на 1000 часа), подходящи за автомобилни шаси синхронизатор и други тежки условия .
Teflon (PTFE) покритие: образува инертен защитен филм на повърхността на синхронизатора, устойчива на силни киселини и алкали (pH 0-14), обичайно използвана в химическо оборудване и предавателни части.
Програма за контрол на околната среда
Влажност и управление на температурата
Инсталирайте обезвлажнител в работилницата, за да контролирате относителната влажност под 60%; Високотемпературната среда (по -голяма или равна на 80 градуса) Използвайте високотемпературна устойчива мазнина (като силиконова мазнина), за да избегнат карбонизация на повреда на мазнината, което води до директен контакт корозия на метал .
Външното оборудване може да бъде оборудвано със защитно покритие, за да се предотврати директно ерозиращото колело на дъждовната вода и сол .
Изолация на химическа среда
Контакт с синхронното колело на режещата течност, трябва редовно да се използва неутрален почистващ препарат (рН 7-8) повърхностни остатъци, за да се избегне рязане на течност в добавките на екстремно налягане (съдържаща сяра, хлор) корозия на метала .
В химическа газова среда използвайте запечатан капак с инертен газ, за да изолирате корозивния газ от контакт със синхронното колело .
Четвърто, спецификация за поддръжка
Инсталационни и транспортни точки
Когато инсталирате, използвайте специални инструменти, избягвайте чукането или привличането, за да причините драскотини по зъбната повърхност; Когато боравите, носете ръкавици, за да предотвратите контакта на солта в потта на ръка с тялото на колелото .
Редовно почистване и смазване
Избършете праха върху повърхността на синхронното колело със суха кърпа всяка седмица и всеки месец нанасяйте тънък слой литиева мазнина (NLGI степен 2), за да намалите увреждането на триенето на зъбната повърхност и да образувате защитен маслен филм едновременно .
За колела за синхронизатор за хранителни класове използвайте сертифицирана смазка NSF H1, за да предотвратите ускорена корозия, причинена от замърсяване с мазнини .
Откриване и подмяна на корозия
Визуално проверявайте зъбната повърхност и главината всеки месец за петна от ръжда, обезцветяване или покритие на люспи и използвайте габарит за грапавост за измерване на износване на зъбната повърхност (допустима стойност по -малка или равна на 0 . 05 мм).
Когато се открие локализирана корозия, използвайте фина шкурка (1000#), за да се абрацира леко и след това да приложите инхибитора на ръждата; Ако площта на корозията надвишава 20% или дебелината на зъба се износва с повече от 10%, тя трябва да бъде заменена веднага .

Свържете се с нас
Тел:+86-8613116375959📧
Електронна поща:741097243@qq.com 🌐
Официален уебсайт:https: // www . автоматизация-js . com/


