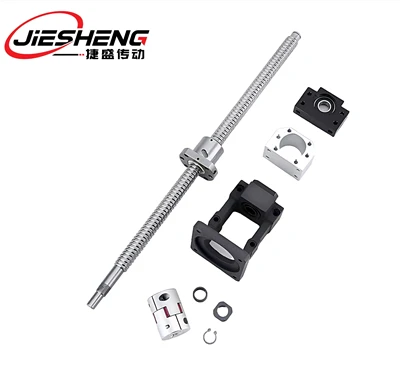
Миниатюрни сачмено-винтови шайби от неръждаема стомана осигуряват ротационно-в-линейно преобразуване в стегнати механични възли, включващи диаметри на вала от 3 mm до 12 mm. Изработени с мартензитни валове и гайки от неръждаема стомана SUS440C, съчетани с циркулационни компоненти SUS304, тези модули са устойчиви на износване, окисляване и излагане на корозия, като същевременно поддържат аксиална хлабина в рамките на 0,005 mm.
Ключови характеристики
SUS440C Неръждаема конструкция
Валът и гайката са закалени до HRC 58–62, за да издържат на хлътване и повърхностна умора при излагане на чисти помещения или химикали.
Компактни профили на гайка
Външни диаметри на фланец и цилиндрична гайка, оптимизирани за ограничени монтажни обвивки в миниатюризирани етапи на движение.
C3–C7 класове на точност
Опции за земна и валцована стъпка, предлагащи кумулативни грешки на изпреварването до ±0,008 mm на 300 mm.
Вътрешен рециркулационен дефлектор
Специално{0}}формованите възвратни канали осигуряват непрекъснато зацепване на топката и постоянен въртящ момент при всички дължини на хода.
Предварително натоварване с нулев-люфт
Вмъкването на прекалено голяма топка елиминира аксиалната игра за точно двупосочно позициониране.
Подготовка на чиста стая
Почистен с ултразвук и опакован със синтетична грес с ниско{0}}отделяне при поискване.
Технически спецификации
|
Параметър |
Стойност / диапазон |
Стандартен |
|
Диаметър на вала |
3 мм – 12 мм |
Оптичен проектор |
|
Олово |
0,5 мм – 10 мм |
Измерване на височината |
|
Степен на точност |
JIS C3, C5, C7 |
ISO 3408-3 |
|
Материал (вал / гайка) |
SUS440C (закален) |
Проверен със спектрометър |
|
твърдост |
HRC 58–62 |
Тестване по Рокуел |
|
Аксиална хлабина |
0,000 мм – 0,015 мм |
Циферблат за измерване на силата |
|
Работна темп. |
-20 градуса до +120 градуса |
Термична камера |
Конфигурация на продукта
Структура на кода за поръчка:
[Стил на гайка] - [Диаметър на вала] x [Олово] - [Обща дължина] - [Точност] - [Предварително натоварване]
Стилове на гайки:
• SFK / TFK: Фланцов корпус с монтажни челни отвори.
• BSH / SKF: Цилиндрично тяло за вътрешни втулки на корпуса.
Посока на резбата:Дясна-ръка (стандартно), лява-ръка (персонализирана поръчка).
Краища на валовете:Стандартна фиксирана-поддържана подготовка на дневника или персонализирано обръщане на дневника според инженерните чертежи.
Точност и преднина
|
Клас на точност |
Грешка при пътуване |
Вариация |
Аксиална игра |
|
JIS C3 |
±0,008 mm / 300 mm |
0,006 мм |
0,000 мм |
|
JIS C5 |
±0,018 mm / 300 mm |
0,010 мм |
По-малко или равно на 0,005 mm |
|
JIS C7 |
±0,050 mm / 300 mm |
0,035 мм |
По-малко или равно на 0,015 mm |
Нива на предварително зареждане
P0 (стандартен просвет):Аксиален луфт 0,005 mm – 0,015 mm. Осигурява най-нисък начален въртящ момент за ръчно движение или при ниско-натоварване.
P1 (леко предварително натоварване):Предварително натоварване, зададено чрез оразмеряване на топката. Аксиална хлабина 0,000 mm – 0,002 mm за постоянна точност на обръщане.
P2 (средно предварително натоварване):Вътрешна сила, настроена на 3% – 5% динамичен капацитет. Максимизира динамичната твърдост при променящи се полезни товари.
Размери и избор на модел
|
Модел |
Диаметър (mm) |
Олово (mm) |
Диаметър на топката (mm) |
Гайка OD (mm) |
Диаметър на фланеца (mm) |
Динамично натоварване (N) |
Статично натоварване (N) |
|
SFK 00401 |
4 |
1 |
0.8 |
10 |
20 |
420 |
610 |
|
SFK 00601 |
6 |
1 |
0.8 |
12 |
24 |
680 |
1150 |
|
SFK 00602 |
6 |
2 |
1.2 |
12 |
24 |
890 |
1420 |
|
SFK 00801 |
8 |
1 |
0.8 |
14 |
27 |
850 |
1680 |
|
SFK 00802 |
8 |
2 |
1.2 |
15 |
29 |
1240 |
2210 |
|
SFK 01002 |
10 |
2 |
1.2 |
18 |
34 |
1650 |
3100 |
|
SFK 01202 |
12 |
2 |
1.5 |
21 |
38 |
2380 |
4850 |
Производствен процес
Необработен пръчков материал SUS440C
Проверка на материал от неръждаема стомана с висока{0}}чистота за проверка на плътността на материала и целостта на повърхността.
Навиване на резба/шлайфане
Формоване на прецизни винтови резби с помощта на студено{0}}валцоване за степени C7 или CNC шлифоване на резби за степени C3–C5.
Вакуумна термична обработка (HRC 58–62)
Втвърдяване на метала под вакуум за предотвратяване на окисляване на повърхността, като същевременно се поддържа еднаква зърнеста структура.
Криогенно-третиране с ниска температура
Охлаждащи части под точката на замръзване, за да се елиминира остатъчният аустенит и да се осигури дългосрочна-стабилност на размерите.
Прилепване на пистата
Полиране на повърхностите на каналите за постигане на гладко търкаляне на топката и намаляване на въртящия момент на триене.
Списание CNC струговане
Обработка на монтажни стъпала, шпонкови канали и резби според инженерните чертежи на клиента.
Ултразвуково почистване
Отстраняване на микро-частици, смилащи течности и замърсители от вътрешните рециркулационни канали.
Сортиране и сглобяване на топки
Съответстващи рециркулиращи сфери на стъпки от 0,0005 mm в диаметър, за да се установи точна вътрешна хлабина и предварително натоварване.
Лазерна проверка на оловото
Измерване на кумулативната грешка на проводника по целия ход с помощта на лазерна интерферометрия за проверка на класа на точност.
Приложения на миниатюрни сферични винтове от неръждаема стомана
Медицински хирургически инструменти
Задвижва микро-задвижващи механизми в хирургически стави на ръката и автоматизирани помпи за доставяне на лекарства, изискващи съвместимост с чисти помещения.
Проверка на полупроводници
Извършва суб{0}}микронно позициониране вътре в платформите за инспекция на вакуумни камери и рамената за обработка на вафли.
Оптично лазерно фокусиране
Задвижва фини фокусни настройки в лазерните режещи глави и хардуера за спектрални изображения.
Лабораторна автоматизация
Захранва дозатори за флуидни спринцовки, манипулатори за плочи и автоматизирани станции за вземане на течни проби.
Контрол на качеството
Спектрометърен анализ на всяка партида суровина с доклади от тестове на мелница, подадени за всяка партида.
100% тестване на стъпката с помощта на лазерни интерферометри, генериране на индивидуални диаграми за грешки за C3 и C5 серии.
Специална ултразвукова почистваща линия, доставяща предварително-смазани единици във вакуумно-запечатани бариерни торбички.
Опции за персонализиране
Персонализирани дължини на вала до 1000 мм.
Специализирани крайни-профили на шината, съответстващи на определени лагери, съединители или директни опори на двигателя.
Променени геометрии на гайката, плоски монтажни повърхности или персонализирани оформления на отворите на фланеца.
Приложение на флуорирани PFPE греси за среда с висока-вакуум или ниска{1}}температура.
CAD чертежи и таблици с данни
3D CAD модели:STEP, IGES, SolidWorks (.sldprt).
2D чертежи:PDF, DWG, DXF.
Техническите листове с данни включват изчисления на въртящия момент, критични ограничения на скоростта и криви на отклонение при аксиално натоварване.
ЧЗВ
Популярни тагове: миниатюрни сачмени винтове от неръждаема стомана, Китай миниатюрни сачмени винтове от неръждаема стомана производители, доставчици, фабрика, сачмени винтове за селскостопанска техника, сачмени винтове за CNC машини, сачмени винтове за образователни институции, Топчести винтове за тестване на смазване, Топчести винтове за тестване на повърхностно покритие, Топчести винтове за тестване на износване