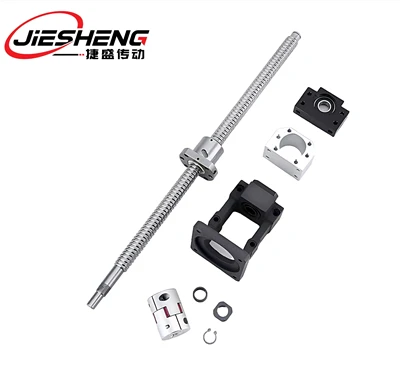
Миниатюрните сферични винтове с фланец включват интегриран фланец с гайка в компактни винтове с диаметър от 4 mm до 12 mm. Този структурен дизайн позволява директен челен монтаж без адаптерни скоби, осигурявайки високо твърдо подравняване в-сглобки с ограничено пространство.
Ключови характеристики
Интегриран фланец за монтаж:Директното закрепване с болтове към монтажните плочи намалява грешките при подравняване и общата дължина на системата.
Размери с нисък профил:Диаметрите на винтовете, започващи от 4 мм, позволяват микро-механизми за автоматизация.
Gothic Arch Groove:Оптимизира контактните точки на топката за равномерен въртящ момент и висока радиална твърдост.
Контрол на аксиалната игра:Предлага се с предварително заредени конфигурации на гайки за елиминиране на вътрешната хлабина.
Устойчивост на корозия:Допълнителни материали за вал, гайка и топка от неръждаема стомана са подходящи за чисти помещения или флуидни среди.
Технически спецификации
|
Параметър |
Метричен диапазон / стандарт |
|
Диаметър на винта |
4 мм, 6 мм, 8 мм, 10 мм, 12 мм |
|
Винтов проводник |
1 мм, 2 мм, 2,5 мм, 4 мм, 10 мм |
|
Клас на точност |
JIS C3, C5 (земно) / JIS C7 (валцувано) |
|
Материал на вала |
Легирана стомана SCM420H / неръждаема стомана SUS440C |
|
Материал на гайката |
20CrMo легирана стомана / SUS440C неръждаема стомана |
|
Материал на топката |
Лагерна стомана SUJ2 / керамика от силициев нитрид |
|
Твърдост на повърхността |
HRC 58–62 |
|
Аксиален просвет |
0,005 mm макс. (Стандартен) / 0 mm (Предварително зареден) |
Конфигурация на продукта
Фланецът на гайката служи като основен интерфейс за локализиране. Четири различни геометрични профила на фланеца отговарят на различни пространствени ограничения:
Кръгъл фланец:Симетричен диаметър на делителния кръг за равномерно разпределение на натоварването.
Единичен-плосък фланец:Срязаният единичен ръб позволява монтиране близо до успоредни структурни странични стени.
Двоен-плосък фланец:Два паралелно обработени ръба минимизират вертикалната височина на корпуса.
Персонализиран фланец:Специфични кръгове на болтове, отвори за локализиране на щифтове или модифицирани дебелини на фланеца.
Точност и преднина
|
JIS клас |
Грешка при пътуване (e300) |
Радиално изтичане на цевта |
Отлив на фланеца |
Процес |
|
C3 |
±0,008 mm / 300 mm |
По-малко или равно на 0,006 mm |
По-малко или равно на 0,005 mm |
Шлифоване на резби |
|
C5 |
±0,018 mm / 300 mm |
По-малко или равно на 0,010 mm |
По-малко или равно на 0,008 mm |
Шлифоване на резби |
|
C7 |
±0,050 mm / 300 mm |
По-малко или равно на 0,025 mm |
По-малко или равно на 0,015 mm |
Прецизно валцуване |
Опции за предварително зареждане
P0 (клирънс):Вътрешен луфт между 0,005 mm и 0,015 mm. Подходящ за хоризонтални задвижващи механизми, където се изисква нисък пусков момент.
P1 (леко предварително натоварване):Нулева аксиална хлабина под сила на предварително натоварване от 0 до +0.002 mm. Предотвратява загубата на позиция в микро-стъпаловидни и вертикални позициониращи оси.
P2 (средно предварително натоварване):Силата на предварително натоварване, калибрирана до 3% от номиналното динамично натоварване. Увеличава максимално твърдостта на оста при различни механични натоварвания.
Размери и избор на модел
|
Код на модела |
Диаметър на вала (mm) |
Олово (mm) |
Диаметър на гайка. (mm) |
Диаметър на фланеца (mm) |
Динамично натоварване Ca (N) |
Статично натоварване C0a (N) |
|
MFB 0401 |
4 |
1 |
10 |
22 |
620 |
980 |
|
MFB 0601 |
6 |
1 |
12 |
24 |
950 |
1,650 |
|
MFB 0602 |
6 |
2 |
12 |
24 |
1,320 |
2,100 |
|
MFB 0802 |
8 |
2 |
15 |
29 |
1,850 |
3,400 |
|
MFB 1002 |
10 |
2 |
18 |
34 |
2,450 |
4,800 |
|
MFB 1204 |
12 |
4 |
22 |
40 |
3,800 |
7,200 |
Производствен процес
Материална проверка:Спектрографски анализ и тестване на дефекти на сурови стоманени пръти.
Формиране на резба:Прецизно студено валцуване или CNC шлайфане на резба при контрол на температурата на течността.
Термична обработка:Вакуумно карбуризиране и закаляване за поддържане на пластичността на сърцевината с повърхностен слой HRC 58–62.
Обработка на журнала:CNC струговане на краищата на валовете до стандартни толеранси на опората на лагерите или персонализирани отпечатъци.
Прецизно смилане:Под{0}}микронно шлифоване на лагерни шийки и монтажни повърхности на гайки.
Сглобяване на чиста стая:Ултразвуково измиване, сортиране по диаметър на топката на стъпки от 0,001 mm, нанасяне на грес и монтаж на уплътнение на чистачките.
Инспекция:Индивидуална проверка на промяната на стъпката, началния въртящ момент, толерансите на биене и аксиалната хлабина.
Приложения на миниатюрни сферични винтове с фланец
Медицинско диагностично оборудване:Задвижва пипети за течности, помпи за спринцовки и механизми за позициониране на проби.
Работа с полупроводници:Извършва прецизно вертикално движение по оста z- в етапите на проверка на пластини.
Оптични и лазерни стойки:Управлява настройките на позицията за моторизирани стойки за огледала и степени за фокусиране.
Изберете-и-модули за поставяне:Задвижва миниатюрни портални оси на високо-скоростни електронни машини за сглобяване.
Прецизно микро{0}}дозиране:Поддържа постоянни линейни скорости на придвижване в системи за дозиране на течности.
Директни технически възможности
Обработка на вал до ключ, съответстваща на стандартните поддържащи единици в рамките на 10 работни дни.
Доклади за лазерен интерферометър и диаграми за измерване на профили, включени в пратките.
Опции за предварително-пълнене, включително греси за чисти помещения, с ниско{1}}отделяне на газове, синтетични или вакуумни-класове греси.
Бърза оценка на модела и проверка на чертежа в рамките на 24 часа.
Опции за персонализиране
Модификации на края на вала:Метрични или инчови резби, жлебове за задържащи пръстени, плоски повърхности, шлици или шпонкови канали.
Промени на фланеца:Модифицирани диаметри на окръжността на болтовете, отвори с резба, персонализирани плоски ръбове или отвори за локализиращи щифтове.
Повърхностни обработки:Избор от неръждаема стомана, без електролитно никелиране или устойчиви на корозия-тънки черни хромирани покрития.
Специална опаковка:Обезмасляване в чисти помещения, избърсване без{0}}власинки и запечатана двойна вакуумна опаковка.
CAD чертежи и технически листове с данни
Изтеглете естествени 2D инженерни чертежи и 3D CAD файлове за интегриране в машинни проекти:
• Изтегляне на 3D CAD модели (STEP)
• Изтеглете 2D чертежи с размери (PDF)
• Изтеглете пълен лист със спецификации на продукта (PDF)
ЧЗВ
Популярни тагове: миниатюрни сачмени винтове с фланец, Китай миниатюрни сачмени винтове с фланци производители, доставчици, фабрика, Топчести винтове за тестване на съвместимост, Топчести винтове за корпуси, Топчести винтове за части, Винтове за топка за тестване на температурата, Топчести винтове за температурно тестване, сачмени винтове за пречиствателни станции за вода, Кълбови винтове с резбови краища