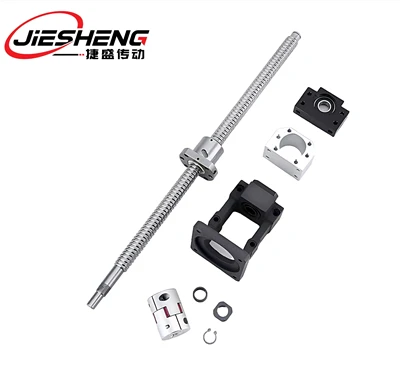
Миниатюрните сачмено-винтови глави с голям ход интегрират компактни диаметри на вала с много{0}}профили на резба за постигане на бързо линейно движение при ниски скорости на въртене. Проектирани за компактно прецизно оборудване, тези компоненти осигуряват ефективност на задвижването над 90% и стабилен контрол на движението в рамките на минимално пространство за инсталиране.
Ключови характеристики
Бързо линейно пътуване:Мулти{0}}резбите осигуряват изводи, съответстващи или надвишаващи диаметрите на вала, увеличавайки скоростта на хода без повишаване на оборотите на двигателя.
Малък отпечатък:Диаметри на вала, вариращи от 4 mm до 12 mm, пасват директно в тесни пространствени обвивки и микро-задвижващи механизми.
Ниска ротационна инерция:Намалената движеща се маса намалява търсенето на въртящ момент на двигателя по време на цикли на бързо ускорение и забавяне.
Плавна рециркулация:Интегрираните крайни капачки насочват лагерните сачми непрекъснато през много{0}}стартови пътеки с нисък акустичен шум.
Контролиран аксиален просвет:Процесите на шлайфане на резби ограничават аксиалната хлабина, за да задоволят спецификациите за прецизно позициониране.
Технически спецификации
|
Параметър |
Стойност / диапазон |
единица |
|
Диаметър на вала |
4, 6, 8, 10, 12 |
мм |
|
Олово |
4, 6, 8, 10, 12, 16, 20 |
мм |
|
Клас на точност |
JIS C3, C5, C7 |
Степен |
|
Материал на вала |
SCM415H, Chrome Moly стомана, неръждаема стомана SUS440C |
Материал |
|
Твърдост на повърхността |
58 - 62 |
HRC |
|
Работна температура |
-20 до +80 |
степен |
Конфигурация на продукта
Винтов вал:Прецизна резба-шлифована или студено{1}}валцована вал от легирана стомана с микро-обработени канали.
Сферична гайка:Фланцови или цилиндрични тела на гайки с компактни радиални размери.
Лагерни топки:Топчета от микро-сортирана стомана или неръждаема стомана, поддържани със строги допуски за закръгленост.
Рециркулационни дефлектори:Крайни вложки от смола, предназначени за много{0}}проследяване на топката.
Уплътнения на чистачките:Еластомерни уплътнения, интегрирани в двата края на гайката, за предотвратяване на замърсяване с частици.
Точност и водеща грешка
|
Степен на точност |
Кумулативна водеща грешка на 300 mm |
Стойност на колебание |
Метод на производство |
|
C3 |
0,008 мм |
0,006 мм |
CNC резбошлайфане |
|
C5 |
0,018 мм |
0,012 мм |
Прецизно шлайфане на резба |
|
C7 |
0,050 мм |
0,035 мм |
Прецизно навиване на резба |
Опции за предварително натоварване и хлабина
|
Код |
Тип |
Аксиален просвет |
Профил на приложението |
|
P0 |
Стандартно разрешение |
0.015 - 0.030 мм |
Общ хоризонтален транспорт |
|
P1 |
Леко предварително натоварване |
Под 0,005 мм |
Прецизно позициониране, вертикално движение |
|
P2 |
Средно предварително натоварване |
Нулев просвет |
Висока твърдост, цикли на обръщане на посоката |
Размери и номинални товари
|
Модел |
Диаметър на вала (mm) |
Олово (mm) |
Динамично натоварване C (N) |
Статично натоварване C0 (N) |
Диаметър на гайката (mm) |
Дължина на гайката (mm) |
|
MHL 0606 |
6 |
6 |
1120 |
1850 |
14 |
22 |
|
MHL 0808 |
8 |
8 |
1850 |
3100 |
18 |
26 |
|
MHL 0812 |
8 |
12 |
1620 |
2750 |
18 |
28 |
|
MHL 1010 |
10 |
10 |
3200 |
5400 |
22 |
32 |
|
MHL 1020 |
10 |
20 |
2900 |
4800 |
22 |
36 |
|
MHL 1212 |
12 |
12 |
4500 |
7900 |
26 |
38 |
|
MHL 1220 |
12 |
20 |
4100 |
7200 |
26 |
42 |
Производствен процес
Материална проверка:
Спектрографски химически тестове и ултразвукова дефектоскопия на всички стоманени материали.
Генериране на тема:
Студено валцуване или CNC шлайфане въз основа на целевия клас на точност.
Топлинна обработка:
Закаляване на корпуса с постигане на ефективна дълбочина на корпуса от 0,8 mm до 1,2 mm при целева твърдост.
Шлифоване на пистов път:
Много{0}}осните CNC резбошлифовъчни машини оформят контактните ъгли на много-началната писта.
Сортиране и сглобяване:
Оптична класификация на лагерни сачми, последвана от монтаж на гайката в чиста стая.
Тестване за проверка:
Лазерна интерферометърна проверка на точността на оловото и проверка на пълното биене.
Приложения на миниатюрни сачмено-винтови винтове с голямо олово
Диагностична апаратура:Задвижващи механизми за автоматизирано вземане на проби от течности и единици за микро{0}}пипетиране.
Работа с вафли:Етапи за движение, пренасящи микроелектронни компоненти през инспекционни станции.
Оптични настройки:Сглобките за позициониране на лещи, работещи без приплъзване-приплъзване.
Компактна автоматизация:Настолни лазерни резачки, малки машини за фрезоване и роботизирани събирачи.
Дозиращи модули:Много{0}}настройки за разпределение на реагентите, изискващи компактен задвижващ хардуер.
Технически възможности
Специализирани настройки на машини, пригодени за диаметри на валовете под 12 mm.
Индивидуалните производствени серии включват сертификати за изпитване на материали и графики за точност на стъпката.
Пълно струговане и резбоване на винтови шийки според инженерни отпечатъци.
Сортирането по размери предотвратява локализирани пикове на въртящия момент по дължината на хода.
OEM и персонализирани опции
Обработка на журнала:Персонализирани стъпала, шпонкови канали, жлебове за фиксиращи пръстени и профили на метрична резба.
Избор на материал:Валове и гайки от неръждаема стомана за корозивни или чисти помещения.
Повърхностни покрития:Черен оксид или хромирано покритие за разширена повърхностна защита.
Модификации на гайката:Персонализирани форми на фланци, референтни плоскости и променени монтажни отвори.
Инженерни файлове и чертежи
3D CAD модели във формат STEP и IGS
2D инженерни чертежи в DWG и PDF формати
Технически продуктов каталог и ръководство за избор
ЧЗВ
Популярни тагове: миниатюрни сачмени винтове с високо олово, Китай миниатюрни сачмени винтове с високо олово производители, доставчици, фабрика, Топчести винтове за оси, Топчести винтове за ударно тестване, сачмени винтове за машини за шприцване, сачмени винтове за изследователски съоръжения, сачмени винтове за стартиращи фирми, Кълбови винтове с фланецови монтажи