

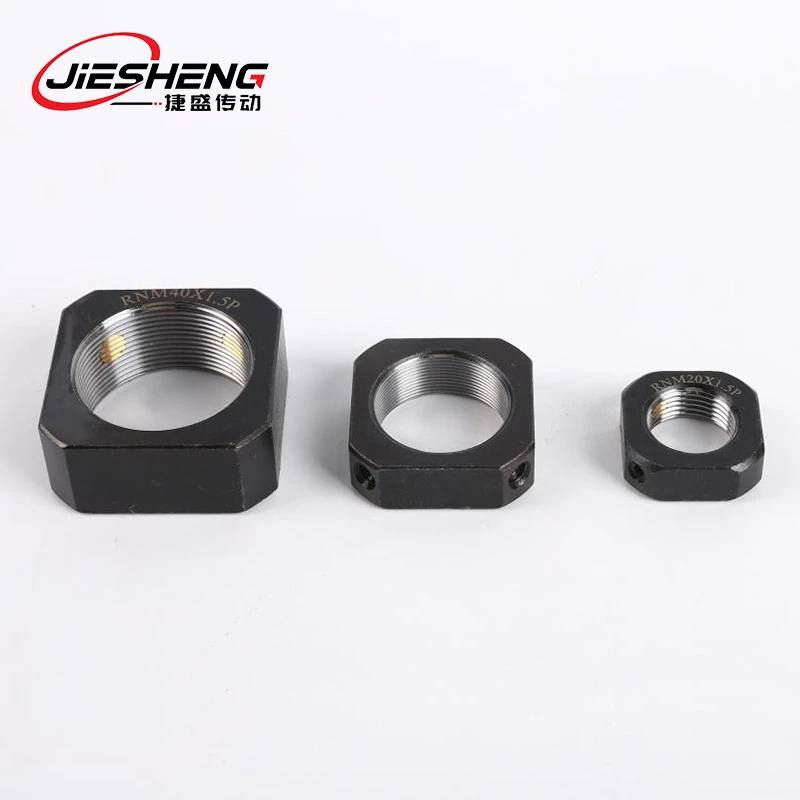
Челните контрагайки закрепват лагерите и опорните модули на сачмените винтове с нулева аксиална хлабина. Аксиално позиционираните заключващи винтове притискат щифтовете на медната вложка към резбите на вала, като поддържат стегнати предварителни натоварвания и прецизно подравняване при тежки ударни натоварвания без повърхностни повреди.
Технически характеристики
Предно{0}}заключване на достъпа:Шестоъгълните винтове се затягат от предната страна, позволявайки монтаж в тесни корпуси без достъп до радиален инструмент.
Защита на нишката:Месинговите контактни щифтове отговарят на страните на резбата под напрежение, като заключват модула без нарязване на прецизни валове.
Шлифоване с-единична настройка:Свързващите се повърхности и резби се шлифоват в една операция, за да поддържат перпендикулярност в рамките на 0,002 mm до 0,005 mm.
Повтарящ се монтаж:Захващането на резбата остава постоянно при множество разглобявания за поддръжка.
Технически спецификации
|
Параметър |
Стойност |
Референтен стандарт |
|
Обхват на резбата |
M10 × 0.75 – M50 × 1.5 |
ISO 965 клас 4h |
|
Аксиално биене |
0,002 мм – 0,005 мм |
ISO 230-1 |
|
Материал на тялото |
42CrMo4 легирана стомана / S45C |
EN 10083 / JIS G4051 |
|
Твърдост на тялото |
HRC 28 – 32 |
ISO 6508-1 |
|
Материал на щифта |
Месинг (C3604) |
ASTM B16 |
|
Покритие |
Черен оксид / манганов фосфат |
ISO 9717 |
Размери и избор на модел
|
Модел |
Спецификация на резбата |
Външен диаметър (mm) |
дебелина (mm) |
Заключващ винт |
Въртящ момент (Nm) |
Аксиално натоварване (kN) |
|
FLN-M10x0,75 |
M10 × 0.75 |
24 |
8 |
M4 × 3 |
2.5 |
18 |
|
FLN-M12x1,0 |
M12 × 1.0 |
28 |
10 |
M4 × 3 |
2.5 |
25 |
|
FLN-M15x1,0 |
M15 × 1.0 |
32 |
10 |
M4 × 3 |
2.5 |
32 |
|
FLN-M20x1,0 |
M20 × 1.0 |
38 |
12 |
M5 × 3 |
5.0 |
48 |
|
FLN-M30x1,5 |
M30 × 1.5 |
52 |
14 |
M6 × 3 |
8.5 |
88 |
|
FLN-M50x1,5 |
M50 × 1.5 |
75 |
18 |
M6 × 4 |
8.5 |
180 |
Заключващ механизъм
Три или четири стоманени винта се подравняват успоредно на оста на основната резба. При затягане тези винтове натискат меки месингови щифтове направо в страните на резбата на свързващия вал. Месингът се поддава леко при натиск, съвпадайки с профила на резбата и създавайки високо триене при триене, за да заключи сигурно гайката, без да променя аксиалното позициониране.
Материали и повърхностни обработки
Средно въглеродна стомана (S45C):
Терм{0}}обработени за стандартни линейни задвижващи модули.
Легирана стомана (42CrMo4):
Закалени и темперирани за възможности за високи ударни натоварвания.
Неръждаема стомана (AISI 304):
Устойчивост на корозия за приложения в чисти помещения.
Черно оксидно покритие:
Химическо почерняване, което запазва оригиналните размери, като същевременно предлага основна защита от корозия.
Манганов фосфат:
Порест масло{0}}задържащ слой за намалено триене по време на първоначалния монтаж.
Целеви приложения
Шпиндели за машинни инструменти:Запазва предварителното натоварване на ъгловите контактни лагери при динамичен въртящ момент.
Сачмено-винтови опори:Елиминира аксиалната крайна хлабина в модулите за автоматизирано движение.
Ротационни индексни маси:Поддържа подравняването на централния вал при променливи въртящи се сили.
Компактни корпуси за задвижване:Пасва на плътно затворени рамки на машини, изискващи преден вход на инструмента.
Опции за персонализиране
Фини метрични стъпки, лява-резба или персонализирани хлабини.
Персонализирани външни диаметри, задвижвания с гаечен ключ или специализирани отвори за монтаж.
Варианти от неръждаема стомана (AISI 316) или инструментална стомана с-висока якост.
Безелектрическо никелиране за химически експозиции.
Инженерна CAD поддръжка
Моделите STEP, IGES, DXF и PDF се поддържат за всички стандартни продуктови списъци. Цифровите файлове се импортират директно в механични CAD възли, за да се проверят хлабините на инструмента и годността на корпуса.
Контролен списък за избор
Изчислете максималната аксиална тяга:Изберете размер на гайката, при който работното динамично натоварване остава в номиналните граници.
Преглед на достъпа до жилища:Изберете дизайни с челно заключване, когато достъпът до външния диаметър за радиалните инструменти е блокиран.
Проверете пасването на резбата на вала:Проверете съвместимостта на стъпката и ограниченията на класа на резбата по ISO.
Определете спецификацията на материала:Посочете легирана стомана за капацитет на натоварване или неръждаема стомана за корозивни условия.
Приложете правилен момент на сглобяване:Затегнете тялото на гайката и предните фиксиращи винтове до посочените граници на въртящия момент, като използвате калибрирани гаечни ключове.
ЧЗВ
Популярни тагове: лицеви контрагайки, Китай лицеви контрагайки производители, доставчици, фабрика, отстъпка за заключваща гайка, Заключете разпределението на ядката, разпределение на заключващата гайка, съпротивление на фланеца на контрагайката, външно съпротивление на контрагайката, устойчива на ръжда контрагайка, използвана контрагайка


