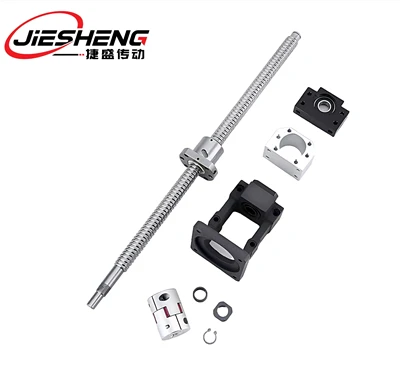
С7 сферичните винтове осигуряват точно линейно движение за стандартни приложения за позициониране и фабрична автоматизация. Отличаващи се с кумулативен толеранс от ±0,050 mm на 300 mm ход, тези студеновалцовани винтови валове се комбинират с единични гайки с фланци SFU, за да осигурят стабилна ефективност на задвижването, равномерна аксиална твърдост и ниско триене при високи-циклични работни цикли.
Ключови характеристики
C7 Pitch Accuracy Съответства на стандартите ISO 3408-3 и JIS B 2051, като поддържа кумулативно отклонение в рамките на ±0,050 mm над 300 mm.
Индукционно{0}}Валовете с резба от закалена стомана са индукционно закалени до HRC 58–62, като запазват здравината на сърцевината, като същевременно намаляват динамичното износване на повърхността.
SFU Вътрешна циркулационна гайка Фланцовата единична гайка използва вътрешни стоманени топки за връщане, намалявайки външните размери за компактен монтаж на машината.
Краищата на стандартната обработка на краищата на цевите са прецизно струговани и шлифовани, за да пасват на стандартните опорни лагери BK/BF и FK/FF.
Технически спецификации
|
Параметър |
Спецификация |
Стандарт / единица |
|
Степен на точност |
Клас C7 |
±0,050 mm / 300 mm |
|
Тип процес |
Студено навиване на резба |
ISO 3408 клас 7 |
|
Материал на вала |
S55C въглеродна стомана |
Закален корпус |
|
Материал на гайката |
20CrMo легирана стомана |
Карбуризиран |
|
Твърдост Дълбочина |
HRC 58 – 62 |
Ефективна дълбочина 1,5–3,0 мм |
|
Материал на топката |
GCr15 хромирана стомана |
Степен на точност 10 |
|
Аксиален просвет |
По-малко или равно на 0,050 mm |
Не{0}}предварително зареден стандарт |
|
Прямост |
По-малко или равно на 0,080 mm / 1000 mm |
Циферблатният индикатор е проверен |
|
температура |
-20 до +80 |
степен |
Конфигурация на продукта
SFU 16 05 T 4 D - C7 - 1000 - P0
|
Nut Style |
SFU (единична гайка с овален монтажен фланец) |
|
Диаметър на вала |
16 mm номинал |
|
Винтов проводник |
05 mm стъпка |
|
Конец ръка |
T (дясна-резба) |
|
Брой верига |
4 връщания на топката |
|
Стил на фланеца |
D (Двоен-фланец с плосък изрез) |
|
Клас на търпимост |
Клас C7 |
|
Обща дължина |
Обща дължина в милиметри |
|
Предварително зареден клас |
P0 (стандартна аксиална хлабина) |
Спецификации на точността и потенциала
|
Степен на толерантност |
Грешка на водещия (e300) |
Аксиална игра |
Метод на производство |
|
C7 |
±0,050 mm / 300 mm |
По-малко или равно на 0,050 mm |
Студено навиване на резба |
|
C5 |
±0,018 mm / 300 mm |
По-малко или равно на 0,020 mm |
Прецизно валцуване/шлайфане |
|
C3 |
±0,008 mm / 300 mm |
По-малко или равно на 0,005 mm |
Шлифоване на резби |
Предварително натоварване и аксиална игра
P0 Стандартна хлабина Нулево вътрешно предварително натоварване с контролирана аксиална хлабина до 0,050 mm. Намалява входния въртящ момент и генерирането на топлина в хоризонталните задвижващи модули.
Опция за леко предварително натоварване P1 Селективното оразмеряване на топката елиминира вътрешната радиална хлабина. Намалява аксиалната хлабина до по-малко или равно на 0,015 mm, като същевременно поддържа постоянна ротационна ефективност.
Размери и матрица за избор
|
Модел |
Диаметър (d) (mm) |
Олово (P) (mm) |
Топка (Dw) (mm) |
Динамично натоварване Ca (kgf) |
Статично натоварване C0a (kgf) |
Диаметър на гайка. (D) (mm) |
Фланец (A) (mm) |
Дължина на гайката (L) (mm) |
|
SFU1204 |
12 |
4 |
2.381 |
620 |
1150 |
22 |
42 |
35 |
|
SFU1605 |
16 |
5 |
3.175 |
1380 |
3050 |
28 |
48 |
42 |
|
SFU1610 |
16 |
10 |
3.175 |
1320 |
2880 |
28 |
48 |
42 |
|
SFU2005 |
20 |
5 |
3.175 |
1550 |
3880 |
36 |
58 |
42 |
|
SFU2505 |
25 |
5 |
3.175 |
1720 |
4900 |
40 |
62 |
42 |
|
SFU2510 |
25 |
10 |
4.762 |
2980 |
7350 |
40 |
62 |
60 |
|
SFU3205 |
32 |
5 |
3.175 |
1950 |
6500 |
50 |
80 |
42 |
|
SFU3210 |
32 |
10 |
6.350 |
4800 |
12100 |
50 |
80 |
66 |
|
SFU4010 |
40 |
10 |
6.350 |
5450 |
15200 |
63 |
93 |
66 |
Производствен процес
• Инспекция на суровините Химичен състав и изпитване на опън на стоманени пръти S55C.
• Безцентрово шлайфане Външен диаметър, обърнат към точни размери на вала за предварително валцуване.
• Прецизно валцоване на резба. Студено валцованите матрици формират профили на резбата при динамичен контрол на налягането.
• Индукционно закаляване Високо{0}}честотното нагряване генерира 1,5–3,0 mm закален слой върху резбите.
• Изправяне и калибриране Хидравличните преси регулират общото биене до 0,080 mm / 1000 mm.
• CNC обработка на дневника Крайни стъпала, шпонкови канали, слотове за -закопчаващи пръстени и места за резба, обработени за печат.
• Сглобяване и инспекция на качеството Зареждане на топката, проверка на грешката на проводника чрез лазерен интерферометър и проверка на аксиалната хлабина.
Приложения на сачмено-винтови винтове C7
Декартова автоматизация Задвижва оси на линейно движение в модули за избиране-и-поставяне и портали за прехвърляне на материали.
Машини за гравиране Преобразуват въртеливото движение в линейно подаване на първичните позициониращи оси.
Помощни средства за лазерно рязане Управлява регулаторите на височината, модулите за позициониране на фокуса и масите за зареждане.
Машини за опаковане Изпълняват функции за линейно избутване, индексиране и сортиране при непрекъснати работни цикли.
Проверка на производството
Проверка на лазерен интерферометър. Точността на стъпката е проверена по цялата дължина на резбата, за да се потвърди съответствието на толеранса C7.
Шлифоването на ролката за контрол на концентричността поддържа крайно{0}}стъпково биене в рамките на 0,015 mm спрямо централните линии на вала.
Проследимост на материала Сертификати за топене на суровини и доклади за проверка на твърдостта се доставят с поръчки.
Опции за персонализиране
Дължини на вала Налични дължини на непрекъснато навиване на резбата до 6000 mm.
Профили на журнала Персонализирани крайни стъпала, произведени според инженерни отпечатъци, включително вътрешни резби, шпонкови канали и задвижващи плоскости.
Повърхностни покрития Черен оксид или твърдо хромирано покритие за среди с повишена влажност.
CAD чертежи и таблици с данни
2D чертежи PDF и DXF чертежи с размери, включващи стандартни SFU гайки и BK/BF опорни единици.
3D CAD модели STEP и IGES файлове, форматирани за интегриране на монтаж и проверка на хлабината.
Технически листове с данни PDF документация, включително критични ограничения на скоростта, изчисления на товара при изкълчване и процедури за монтаж.
ЧЗВ
Популярни тагове: c7 сферични винтове, Китай c7 сферични винтове производители, доставчици, фабрика, сачмени винтове за ескалатори, Топчести винтове за тестване на фланцови монтажи, Топчести винтове за монтажи, Топчести винтове за подсистеми, сачмени винтове за системи за управление на движението, сачмени винтове за оборудване за пречистване на отпадъчни води